Как работает оптимизатор расхода защитного газа
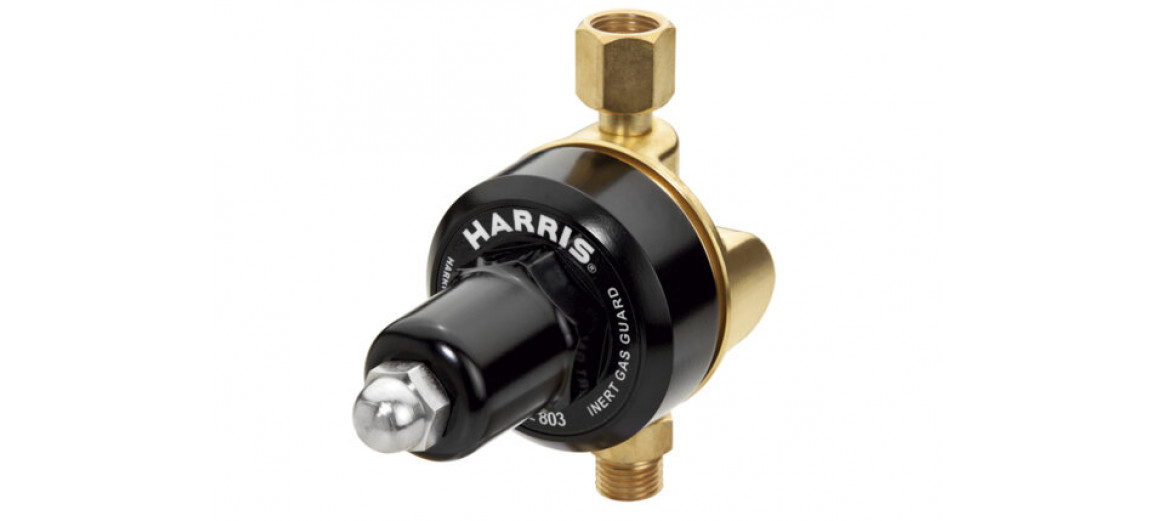
При обычной MIG/MAG-сварке защитный газ подаётся непрерывно, пока нажат курок горелки, включая периоды пре-gas (перед зажиганием дуги), дуговой фазы, пост-gas (после гашения дуги) и пауз между швами. До 40 % газа расходуется вне дуговой фазы — в моменты, когда он не защищает сварочную ванну. Оптимизатор Harris синхронизирует подачу с фактическим горением дуги: электроклапан открывается за 0,2 с до зажигания и закрывается через 0,5 с после гашения, отсекая ненужный расход.
Ключевые конструктивные особенности оптимизаторов Harris:
- Электроклапан 24 В DC: встроен в корпус редуктора, подключается к цепи управления полуавтомата (сигнал «дуга горит»)
- Зонный регулятор Z (603Z): стабилизирует расход в момент зажигания дуги — предотвращает «провал» защиты при старте
- Single-gauge P (803P): один манометр со шкалой расхода и давления одновременно — компактнее стандартной конфигурации
- Входное давление: до 30 бар (магистраль) или до 200 бар (с отдельного баллонного редуктора первой ступени)
- Диапазон расхода: 0–30 л/мин (Ar, CO₂, смеси) с точностью ±5 %
Все модели сертифицированы по EN ISO 2503:2009, маркировка CE, электробезопасность по EN 60204-1 (IP54). Совместимы с полуавтоматами Fronius, Lincoln, Kemppi, Migatronic, EWM и большинством российских моделей через адаптер 24 В DC.
Экономический эффект: когда окупается оптимизатор
Расчёт окупаемости: средний сварочный пост MIG/MAG при работе 6 часов в день расходует 7–12 м³/сутки защитного газа (смесь Ar/CO₂ 82/18). Стоимость — 300–400 ₽/м³. Экономия 40 % даёт 3–5 м³/сутки или 1000–1500 ₽/день. Оптимизатор Harris 603Z окупается за 15–25 рабочих дней. На посту, работающем в 2 смены, окупаемость — 10 дней.
Дополнительный эффект: снижение пористости и окислов в шве на 15–20 % за счёт устранения пре-gas-провалов и оптимизации пост-gas-защиты. Для ответственных конструкций (резервуары, трубопроводы, несущие элементы) это повышает сдачу первого раза и снижает затраты на переварку.